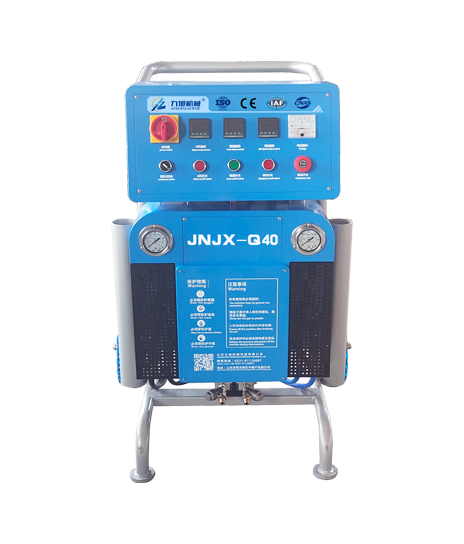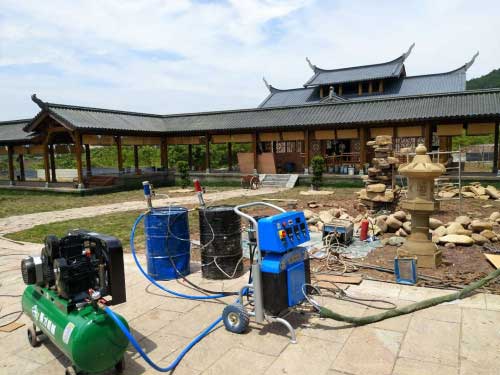
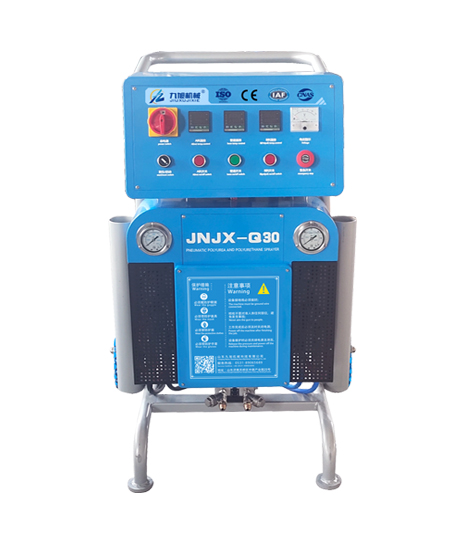
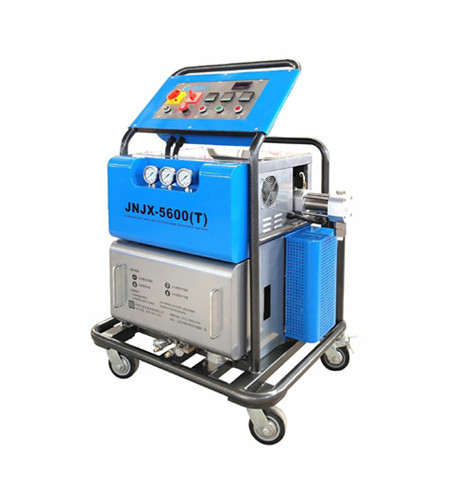
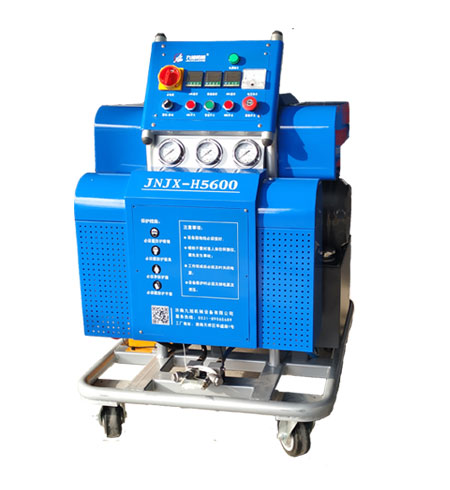
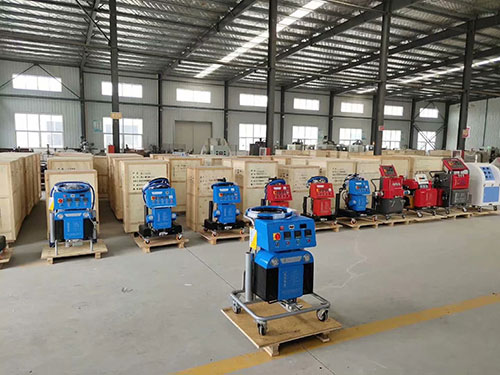
國內市場中聚氨酯噴塗機較大的製造商通常有自己技術設計部門、生產加工車間、質檢人員、售後人員等等。
聚氨酯噴塗機設備廠商根據市場經驗總結了關於主要施工工序與工藝僅供參考 1、掛線,打點每層檢測不低與25個點,測出平均差距。基層牆體必須清理乾淨,牆面應無油、灰塵、污垢、塗料、泥土等污染物或其它有礙噴塗的材料,剔除牆面的凸出物,使之清潔平整。
2、噴(刷)防潮底漆. 牆體表面噴(刷)防潮底漆. 底漆噴(刷)時要均勻不義塗厚. 牆體表面不能有遺漏.使用底漆時應在2小時內使用完,剩下底漆不能再次是用。
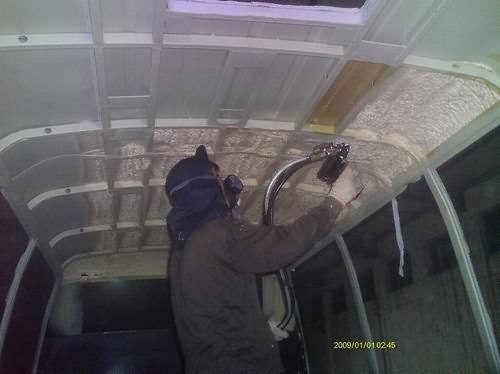
3、聚氨酯噴塗 多層噴法:沿牆體頂角開始噴塗,先頂0.5mm的底層,之後每層厚度20mm多次進行噴塗、使聚氨酯泡沫形成多層發泡。使冷庫保溫效果達到更佳,同時對聚氨酯泡沫的強度達到更高,不會產生開裂、脫落。
聚氨酯噴塗機施工技術要點及注意事項僅供參考
1、基層牆體應堅實、平整。應去除基層的空鼓部分及厚度大於3mm的附著物,之後採用水泥砂漿整體找平。
2、乾掛法施工無龍骨體系採用脹管螺絲將聚氨酯硬泡保溫裝飾復合板直接錨固於牆體,脹管螺絲直徑一般不宜小於Φ6,間距一般為600mm,入牆深度不小於40mm。
3、乾掛法施工有龍骨體系採用專用自攻鋼釘將聚氨酯硬泡保溫裝飾復合板固定於龍骨;龍骨應採用熱鍍鋅型鋼或其他具有足夠安全性與耐久性的材料;連接件應採用熱鍍鋅鋼件或不鏽鋼件。
與聚氨酯硬泡保溫板飾面層接觸處的金屬材料應採取防腐處理(如穿過聚氨酯硬泡保溫板飾面層安裝於基層上的設備或管道以及連接件等)。
高低壓聚氨酯發泡機的區別
濟南九旭機械設備有限公司聚氨酯噴塗機較大的製造商,高壓聚氨酯噴塗機的AB料混合靠主泵提供壓力,AB料高壓撞擊混合;低壓聚氨酯發泡機的混合是靠空氣推動AB料,在混合管中相互攪動,zui終達到混合。
高壓聚氨酯噴塗機混合端不需要清洗,使用方便。低壓聚氨酯發泡機混合端殘留量多,需要清洗,不然會堵塞,比較麻煩。高壓聚氨酯發泡機節省原料10%以上;低壓發泡機浪費原材料。
系列JNJX-III(E)型、JNJX-Q1600型、JNJX-Q2600(K)型參數表(僅供參考)
| JNJX-III(E)型 | JNJX-Q1600型 | JNJX-Q2600(K)型 | |
| 電源: | 單項220V 50HZ | 單項220V 50HZ | 三相四線380V 50HZ |
| 加熱功率: | 7.5KW | 5KW | 11KW |
| 驅動方式: | 氣動 | 氣動 | 氣動 |
| 氣源: | 0.5~0.8 MPa ≥0.9m3/分鐘 | 0.5~0.8 MPa ≥0.6m3/分鐘 | 0.5~0.8 MPa ≥0.9m3/分鐘 |
| 原料輸出量: | 3~8kg/分鐘 | 2~6 kg/分鐘 | 3~10 kg/分鐘 |
| zui大輸出壓力: | 11Mpa | 8Mpa | 11Mpa |
| AB料輸出比例: | 1:1 | 1:1 | 1:1~1:2 |